Как стержневые трубки из АБС-пластика поддерживают производство сепараторов литиевых батарей
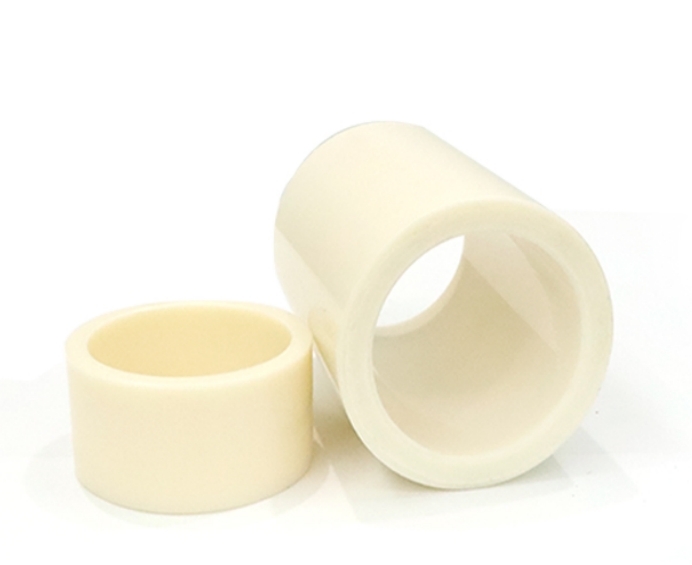
АБС-сердечникииграют вспомогательную роль в производстве сепараторов для литиевых батарей, где формирование валков, постоянство размеров и чистота материала важны для последующей обработки. Поскольку спрос на литий-ионные аккумуляторы в электромобилях, системах хранения энергии и бытовой электронике растет, при производстве сепараторов по-прежнему уделяется больше внимания стабильной работе с пленкой, а также точным операциям резки и намотки. Работоспособность сердечников обмоток является одним из практических факторов, способных влиять на эти процессы.
Роль обмоточных сердечников в производстве сепараторов
Сепараторы литиевых батарей представляют собой тонкие пористые полимерные пленки, расположенные между положительным и отрицательным электродами. Они помогают предотвратить прямой электрический контакт, позволяя ионам проходить через электролит. В процессе производства сепарационные пленки подвергаются таким процессам, как растяжение, обработка поверхности, резка, проверка и намотка рулонов, в зависимости от метода производства и типа материала.
Намоточные сердечники обеспечивают центральную опору, вокруг которой сепараторная пленка собирается в рулоны. Их размеры, округлость и прямолинейность влияют на то, как пленка поддерживается во время намотки, а также на то, как с готовыми рулонами можно обращаться и перемещать их между этапами производства. Сердечник с непостоянной геометрией может способствовать неравномерной намотке или трудностям с выравниванием, особенно при работе с тонкими пленками на более высоких скоростях обработки.
Для производителей, эксплуатирующих непрерывные производственные линии, поддержание одинаковых размеров стержней в разных партиях помогает стандартизировать формирование рулонов и обеспечивает повторяемость операций во время хранения, транспортировки и последующих операций обработки.
Почему размерная последовательность имеет значение
Сепараторные пленки требуют контролируемого обращения, поскольку на их тонкую структуру могут повлиять изменения натяжения, складки и неравномерный контакт во время намотки. Хотя качество намотки зависит от нескольких факторов, включая выравнивание машины, параметры натяжения, свойства пленки и рабочую скорость, сердечник обеспечивает физическую основу для создания однородного рулона.
Округлость влияет на устойчивость вращающейся опоры, а прямолинейность помогает поддерживать выравнивание по оси вращения. Внутренний диаметр и толщина стенки также влияют на посадку между сердечником и намоточным оборудованием. Различия в этих размерах могут усложнить загрузку, вращение и совместимость на разных производственных линиях.
АБС-сердечникиизготавливаются из акрилонитрил-бутадиен-стирола, термопласта, обычно перерабатываемого посредством экструзии и литья под давлением. При производстве стержневых труб контроль условий формовки и допусков на размеры помогает поддерживать единообразную геометрию готовых изделий. Конкретные требования варьируются в зависимости от намоточного оборудования, ширины сепаратора, размеров рулона и условий обращения.
Качество и чистота поверхности при обработке пленки
Состояние поверхности является еще одним фактором, который следует учитывать при производстве сепараторов. Пыль, незакрепленные частицы, заусенцы или неровные края вокруг сердечника обмотки могут создавать проблемы загрязнения в средах, где обрабатываются тонкие функциональные пленки. Поэтому чистая резка и контролируемая отделка являются частью производственного процесса промышленных пластиковых сердечников.
Постоянная гладкость поверхности и чистые края помогают избежать проблем с обработкой раневого материала, которых можно избежать. Однако чистота готового сепарационного рулона также зависит от производственной среды, технического обслуживания оборудования, обращения с материалами и методов упаковки. Производство стержней является одним из элементов более широкого процесса контроля загрязнения, а не заменой управления чистыми помещениями.
Поэтому производители аккумуляторных материалов при выборе и проверке сердечника должны учитывать как размерные характеристики, так и требования к чистоте для предполагаемого применения.
Технология производства и контроль качества
Консистенция пластиковых стержневых трубок зависит от соотношения сырья, параметров обработки, оснастки, охлаждения и контроля размеров. Экструзия обычно используется для производства непрерывных пластиковых трубчатых профилей, а литье под давлением обеспечивает изготовление фасонных компонентов, где это необходимо. Обработка под управлением микрокомпьютера, регулирование скорости с переменной частотой и контроль вакуумного давления могут помочь производителям управлять условиями производства и поддерживать повторяемость.
Компания Jiangsu Hongkai Plastic Technology Co., Ltd., основанная в 2021 году в Тайчжоу, провинция Цзянсу, управляет фабрикой площадью около 5000 квадратных метров. Производственное оборудование включает пять экструдеров и восемь термопластавтоматов. Компания также сообщает о сертификации ISO 9001 и RoHS, что отражает ее систему управления качеством и соответствие продукции.
В производствеАБС-сердечники, управление процессом и безотходная технология резки могут способствовать обеспечению стабильных размеров труб, прямолинейности и качества торцевой поверхности. Эти характеристики актуальны для применений, требующих повторяемой поддержки намотки и контролируемой обработки материалов. Их практическая ценность определяется тем, насколько готовые сердечники соответствуют требованиям по размерам и чистоте, предъявляемым к производственной линии сепараторов.
Требования отрасли продолжают меняться
Поскольку производство литиевых батарей развивается в сторону более высокой производительности и более строгих требований к контролю материалов, вспомогательные компоненты все чаще оцениваются как часть общей производственной системы. Сердечники обмотки должны соответствовать оборудованию, поддерживать заданные размеры рулона и сохранять одинаковые характеристики для всех производственных партий.
Основные характеристики не являются универсальными для всех применений сепараторов. Для разных конфигураций линий и форматов пленки могут потребоваться разные внутренние и внешние диаметры, толщина стенок, длина и механические характеристики. Поэтому координация между размерами сердечника и намоточным оборудованием важна при создании воспроизводимых производственных условий.
Более широкая цель состоит в том, чтобы уменьшить отклонения, которых можно избежать, на протяжении всего производственного процесса. Стабильная геометрия намотки, контролируемое натяжение пленки, чистота в обращении и последовательные процедуры контроля способствуют производству однородных разделительных рулонов.
Поскольку аккумуляторные технологии и производство сепараторов продолжают развиваться,АБС-сердечникиостаются функциональным компонентом на этапах намотки и преобразования, где постоянство размеров, состояние поверхности и совместимость с производственным оборудованием помогают поддерживать эффективную обработку сепараторов литиевых батарей.
Предыдущий:Нет новостей